公制与英制询价
请提供准确单位及截面尺寸。英制图纸应保留原始数值和公差,避免将采购规格四舍五入为整数毫米。
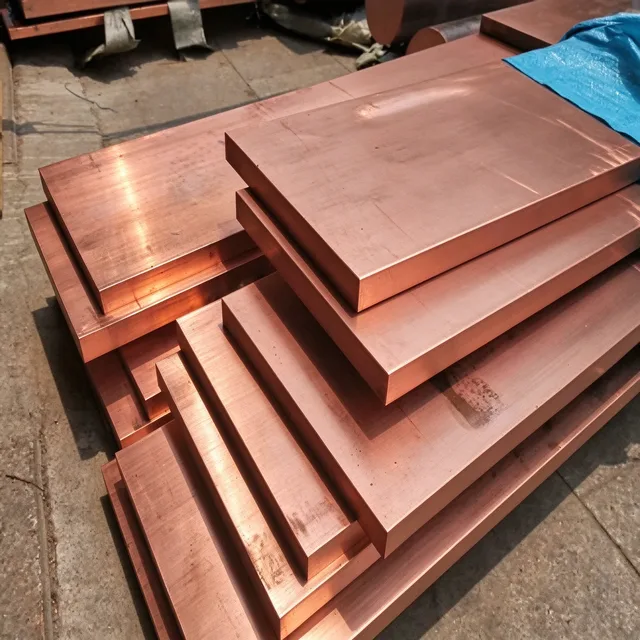
面向电气部件、精密机加工及传热零件的圆形、方形、六角形和扁形铜材。根据拟加工零件,选择截面、牌号及交付状态。
点击缩略图放大,浏览全部六张产品及包装照片。
圆棒按直径标注,方棒和六角棒按边长或对边尺寸标注,扁棒需注明厚度 × 宽度。请预留足够的加工余量,并说明自动送料设备的相关要求。
以下尺寸为采购参考示例,并非已确认的库存清单或制造能力范围。供货规格组合及公差须根据选定牌号、材料状态及订单确认。
| 形态 / 尺寸 | 常见询价示例 | 选型说明 |
|---|---|---|
| 圆棒 · 直径 | Ø 6, 8, 10, 12, 16, 20 mm | 适用于小型车削毛坯、销件及接触部件;如需机加工,所选直径应大于零件成品尺寸。 |
| 圆棒 · 直径 | Ø 25, 30, 40, 50, 60 mm | 适用于较大的机加工触点及传热零件;需商定直径、椭圆度、直线度及加工余量。 |
| 方棒 · 边长 | 10 × 10, 20 × 20, 30 × 30, 40 × 40 mm | 用于铣削块件、接触件及夹具;请注明棱角状态及精加工余量。 |
| 六角棒 · 对边尺寸 | AF 10, 12, 17, 19, 22, 30 mm | 用于六角零件及扳手夹持面;请使用对边尺寸,不要用对角尺寸替代。 |
| 扁棒 · 厚度 × 宽度 | 5 × 20, 10 × 30, 10 × 50, 20 × 50 mm | 用于触点毛坯及导电连接件;请注明边缘圆角、直线度及弯折要求。 |
| 长度与切割件 | 3,000 mm 询价参考长度;切割长度按图纸确定 | 请注明成品或原材长度、切割余量、各规格件数及每捆最大长度。 |
请提供准确单位及截面尺寸。英制图纸应保留原始数值和公差,避免将采购规格四舍五入为整数毫米。
锯切毛坯需预留机加工余量。若要求交付成品尺寸,须另行商定公差、表面质量、毛刺及边缘几何形状。
常用于导电触点及通用电气部件选材。请明确零件所需的导电率、材料状态及力学性能。
当氧含量、连接工艺或零件规范要求使用无氧铜时,可考虑相应牌号。请明确准确牌号,不应将这些代号视为可互换的质量等级。
硬拉态适合需要较高刚性的原料,较软状态可有利于成形。请注明 ASTM B187/B187M 或适用的项目标准、标准版本及所需材料状态。
圆棒及异形棒可作为车削触针、端子及载流连接件的毛坯。请按装配要求明确导电率、接触几何形状及电镀要求。
圆棒适合回转零件;方棒及六角棒用于相应形状时可减少切削量。请注明装夹长度、加工余量及毛刺要求,便于规划材料利用。
实心铜材可加工为均热块、导热嵌件及传热连接件。牌号、配合面表面质量及最终几何形状均会影响零件设计。
扁棒及异形棒可作为电气连接件和设备部件的原料。额定电流、绝缘间距及紧固设计须纳入完整装配规范。
请提供切割清单、件数及余量,商定锯切表面、端面垂直度及去毛刺要求。切割毛坯不等同于成品零件。
请说明交付后所需的车削、钻孔、铣削或弯折工序。如需工厂加工,将先按图纸评估,再纳入报价。
请明确拉制或机加工表面的预期质量、需控制的划痕、边缘圆角及倒角。涂层或电镀需求须商定表面质量及检验准则。
请在订单及包装标识中使用图号、版本、牌号和炉号或批次号,便于后续重复采购。
请注明两相对平面之间的距离,通常记为 AF。对角尺寸与对边尺寸不同,不能互相替代。
须先核对化学成分、导电率、连接工况及产品标准。请提供指定牌号,任何建议替代方案都应结合实际零件评估。
请注明原材尺寸、直线度、长度及加工余量,以及交付时必须达到的成品尺寸。棒材公差并不自动等同于成品零件公差。